

活套扫描器在棒线材热轧线上的作用
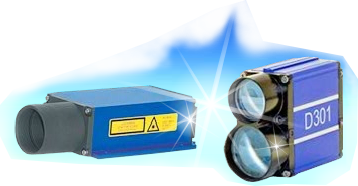
活套扫描器是棒线材连轧生产线上的关键检测设备,其核心作用是通过实时检测机架间形成的活套高度,为轧机速度的闭环控制提供反馈信号,从而实现无张力或微张力轧制。
一、棒线材连轧中的张力问题
在棒线材连轧生产中,轧件依次通过粗轧、中轧、精轧等多个机架。根据秒流量相等的原则,各机架的轧件截面积与轧制速度之积应保持恒定,但实际生产中由于温度波动、料型变化及设定参数偏差等因素,机架间不可避免地出现速度不匹配。
当后一机架速度偏快时,会对轧件产生拉拽力(张力),导致轧件截面被拉细,尺寸超出公差范围;当后一机架速度偏慢时,轧件会在机架间堆积弯曲,形成堆钢,可能迫使生产线停机甚至损坏设备。
二、活套扫描器的工作原理
活套扫描器本身并不直接形成活套,而是一个非接触式的检测与反馈装置,通常与可升降的活套器配合使用。其工作流程构成一个典型的闭环控制回路:
第一步:检测活套高度。 活套扫描器安装于相邻机架之间的预设位置,通过内置红外发生器向高温轧件(通常在700℃以上)发出红外光波,部分光波被轧件反射回扫描器的CCD感光传感器,感光元件将光信号转换为电信号,经运算分析后确定轧件在活套中的位置和高度。扫描器输出的模拟量信号(通常为0—10V电压或4—20mA电流)与活套高度成比例。
第二步:信号比较。 控制系统将实际活套高度信号与设定值进行比较。
第三步:发出调节指令。 若活套偏高,说明上游机架速度偏快、堆积过多,系统指令降低上游机架速度或提升活套器;若活套偏低或无活套,说明上游机架速度偏慢、张力偏大,系统指令增加上游机架速度或下降活套器。
第四步:持续动态调节。 上述过程以毫秒级频率持续进行,使活套高度稳定维持在设定范围内。
三、活套扫描器的主要作用
保障产品尺寸精度。 这是活套扫描器的基础作用。通过消除机架间的张力波动,防止轧件被意外拉细或拉长,使棒线材的直径和截面尺寸稳定控制在工艺要求的公差范围内。
提升轧制过程稳定性。 活套扫描器提供的实时反馈使控制系统能够及时补偿各机架的速度差异,避免因张力突变导致的堆钢或拉断事故,减少非计划停机时间,提高产线作业率。
支撑高速连续自动化轧制。 活套扫描器是连轧自动化控制系统中获取轧件位置和活套状态的核心检测环节,其输出的模拟量信号用于速度闭环调节,开关量信号用于轧件跟踪,使高速、连续的棒线材轧制成为可能。
改善产品内在质量。 稳定的无张力轧制条件有助于轧件获得均匀的金相组织和良好的表面质量,减少因张力波动引起的内部应力不均和表面缺陷。
辅助轧件跟踪与定位。 除活套高度检测外,活套扫描器同时提供轧件到位信号,用于跟踪轧件在机组间的运行状态,配合飞剪等设备实现精准的剪切控制。
四、选型与应用注意事项
在棒线材热轧线的实际应用中,活套扫描器的选型需关注被测物温度范围(通常为700℃—1400℃)、扫描角度、响应时间及输出信号类型等参数。由于轧线环境存在高温辐射、水雾和氧化铁皮等干扰因素,设备通常需要具备相应的防护能力,多数产品支持水冷和空气吹扫接口,以保障在高温、多尘环境下的长期稳定运行。
 鲁公网安备37069302889108
 扫描进入手机站