

激光计米器在锂电池隔膜产线的应用
一、隔膜产线的计米需求与测量难点
锂电池隔膜是电池四大主材之一,其厚度通常在4~25微米之间,质地轻薄柔软,表面呈半透明状态。在隔膜的生产和分切过程中,长度计量是一项贯穿多道工序的基础性工作:拉伸工序需要测量拉伸前后的速度差以计算拉伸率,分切工序需要按设定长度进行定长裁切,收卷工序需要精准统计每卷产品的长度以指导后续电芯卷绕。
传统产线通常采用计米轮或编码器进行长度测量。这类接触式测量方式存在一些固有的局限:计米轮与隔膜之间可能出现打滑,长期运行后轮面磨损也会引入测量偏差;接触压力还可能对隔膜表面造成压痕或划伤。此外,隔膜柔软易变形、半透明的材料特性,也使普通光电传感器容易出现信号波动,影响测量数据的稳定性。
二、激光计米器的测量原理
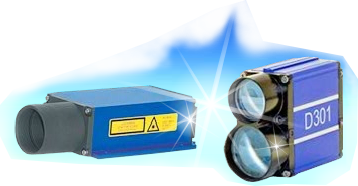
激光计米器(也称激光多普勒测速测长仪)基于激光多普勒效应工作。仪器发射的两束激光在被测物表面交汇,形成明暗交替的干涉条纹光斑;当隔膜移动时,条纹的变化频率与移动速度成正比,光检测器采集这一信号后,经数字化处理即可计算出物体的移动速度和通过长度。
由于测量过程不依赖任何机械接触,激光计米器从原理上避免了打滑和磨损对测量结果的影响。同时,激光多普勒原理对被测物的材质、颜色和表面结构不敏感,对于隔膜这类半透明、柔软的材料具有较好的适应性。
三、在隔膜产线中的主要应用场景
隔膜收卷长度精准计量。 在隔膜分切机和收卷机上,激光计米器可直接测量通过隔膜的长度,替代传统的计米轮或编码器方案。测量数据可实时输出,配合切刀控制系统实现定长裁切。
拉伸率在线测量。 隔膜在纵向拉伸(MDO)工序中需要控制拉伸倍率。在拉伸前后分别安装激光计米器,通过测量拉伸前后的速度差,可以更准确地计算实际的拉伸率,帮助保障隔膜拉伸的均匀性。相比依赖辊压前后编码器数据的方式,激光计米器的直接测量不受产品打滑和机构磨损的影响。
与缺陷检测系统联动。 隔膜生产中可能出现破膜、孔洞、异物等缺陷,缺陷检测系统需要知道缺陷发生的精准位置。激光计米器可输出与编码器一致的正交脉冲信号,直接与视觉检测系统对接,脉冲频率可根据产线速度灵活设置。
余料厚度辅助监测。 在放卷环节,配合激光位移传感器可以实时捕捉卷料厚度变化,推算剩余长度,减少因余料厚度测算偏差导致的过早换料或断料停机。
四、选型与安装的考量因素
在隔膜产线中选用激光计米器时,以下几项参数值得重点关注:
测量精度与重复性。 目前主流激光多普勒测长仪器的校准精度通常在±0.05%以内,重复性精度可达±0.02%左右。选型时应结合产线允许的计量误差范围来确定所需的精度等级。
速度适配能力。 隔膜产线的运行速度范围差异较大,从低速试验线到高速量产线均有可能。选型时需确认仪器的测速范围是否覆盖产线的实际运行速度。
环境适应性。 隔膜车间存在振动、温度波动和微量粉尘等环境因素,仪器的防护等级和抗干扰能力是需要考虑的指标。IP67及以上防护等级的仪器在工业环境中具有较好的适应性。
安装位置。 激光计米器通常安装在隔膜路径的辊间平直段,确保测量光斑垂直照射在隔膜表面。安装位置应避开剧烈振动源,并留出足够的测量距离。多数仪器支持RS485、模拟量或脉冲输出,便于与现有控制系统集成。
输出信号兼容性。 如果产线已有视觉检测或PLC控制系统,需确认激光计米器的脉冲输出格式(如正交脉冲、TTL等)是否与现有系统兼容,以减少改造工作量。
五、小结
激光计米器以非接触式激光多普勒测量为基础,在锂电池隔膜产线的长度计量中提供了一种有助于减少打滑和磨损影响的测量方案。其在收卷定长、拉伸率测量、缺陷定位联动等场景中均有实际应用,选型时需结合产线速度、精度需求、环境条件和信号接口等因素综合评估。
 鲁公网安备37069302889108
 扫描进入手机站