

加热炉前钢坯对中使用MSE‑LT150型激光测传感器的作用
时间:2026-09-18 19:56
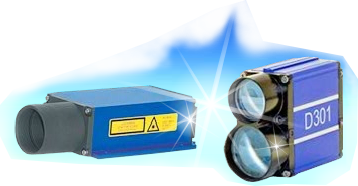
MSE‑LT150型激光测传感器在加热炉前钢坯对中环节中,主要承担非接触式位置检测与定位控制的任务,其核心作用是解决高温、多尘等恶劣工况下钢坯位置信息的实时获取问题。
核心作用:钢坯位置与对中状态检测
该传感器通过发射激光束并接收钢坯表面反射的信号,实时测量其与钢坯之间的距离。在加热炉前的输送辊道上,这一测量数据被用于判断钢坯的前端/后端位置或存在状态,进而为辊道调速、顺序控制或推钢机联动提供触发信号。
具体到对中环节,通常会在加热炉中心线两侧对称安装传感器(或采用激光测距阵列),通过检测钢坯两侧边缘的距离,计算其中心线是否与炉膛中心线对齐‑。如果存在偏差,控制系统可据此驱动辊道或推钢机进行位置修正,使钢坯以正确的对中姿态进入加热炉,从而减少钢坯跑偏、掉道等生产事故的风险‑。
适配高温工况的关键设计
加热炉前钢坯表面温度可达600°C至1100°C,是强烈的红外辐射源,同时现场存在粉尘、水汽和振动等干扰因素。MSE‑LT150(尤其是高温型MSE‑LT150HT)通过以下方式适配这一环境:
- 非接触测量:避免与高温钢坯直接接触,减少机械磨损和热传导影响‑。
- 可见激光束:采用650nm红色激光,便于安装调试时肉眼观察光斑位置。
- 防护与冷却选项:具备IP65防护等级,可选配水冷或风冷套件,以应对安装位置的环境温度。
- 编程输出:支持开关量输出(用于到位触发)和4‑20mA模拟量输出(用于距离数据连续反馈),便于与PLC控制系统集成。
上一篇:激光液位计测量液位时表面有气泡干扰与对策 下一篇:没有了
 鲁公网安备37069302889108
 扫描进入手机站