
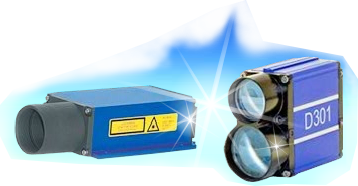

白光测速仪在铝箔生产线使用的优势
白光测速仪在铝箔生产线的优势,可以从铝箔生产本身的几个特殊约束来理解:箔材超薄(电池箔可薄至8—20 μm)、表面呈镜面高反光状态、轧制现场存在油雾与水雾,以及生产线对连续运行的依赖。白光测速仪的多数优势,正是针对这些约束形成的。
从原理上消除表面损伤风险
接触式测速(如压辊编码器)依靠辊面与箔材的摩擦力带动,在超薄铝箔上存在两个实际问题:一是打滑会引入测量误差,二是辊面接触可能造成划伤或压痕。白光测速仪基于空间滤波原理,以LED光源照射铝箔表面,通过CCD捕捉表面微观纹理反射的光信号来解算速度,全程不与箔材发生物理接触。这对8—20 μm级电池箔、双零箔等超薄品种具有实际意义:既避免了接触式测量固有的打滑误差,也从原理上排除了接触造成表面缺陷的可能。
对高反光表面的信号稳定性
铝箔的镜面反射特性对依赖相干光的激光测速方案构成挑战:反射光方向性强,返回传感器的有效信号容易不稳定。白光测速仪采用非相干LED光源,不依赖激光的相干性来提取速度信息,而是通过光学空间滤波或图像相关性追踪表面纹理图案,因而在铝箔这类高反光表面上能够保持信号连续性。技术资料显示,在标称工作距离下,其测量精度可达0.025%以内,响应时间为毫秒级,能够满足铝箔轧制过程中对瞬时速度变化的捕捉需求。
油雾、水雾环境下的抗干扰能力
冷轧铝箔现场轧制油雾浓度较高,油滴对激光的散射和吸收会显著衰减信号,同时油滴自身运动产生的多普勒信号也会形成背景噪声。白光测速仪使用高亮度、宽波段的LED光源,光功率较高,且测量原理不依赖微弱反射信号中的相干信息,因此在油雾环境下信号可靠性相对更高。在同等恶劣工况下,白光方案对光路介质纯净度的要求低于单点激光多普勒测速仪,信号丢失或跳变的概率更低。这一特点使它在油雾集中的轧机区域具有实际的工程适用性。
对轻微振动与安装条件的宽容度
生产线上的箔材存在轻微抖动,安装基座也可能有微小振动。白光测速仪对被测表面的轻微抖动不敏感,允许在一定工作距离范围内进行测量,对安装对焦的严苛程度低于激光多普勒方案。这意味着在导向辊附近等张力相对稳定的区域安装时,调试和长期保持对准状态的难度更低,有助于减少因光路偏移导致的测量中断。
维护成本与光源更换的便利性
白光测速仪的光源通常为LED,寿命可达数万小时量级,且更换方式较为简便,不需要复杂的光路重调或专业标定。结构上,白光测速仪通常较为紧凑,没有测量轮等运动部件,机械磨损和由此带来的定期更换需求相应减少。在连续生产的铝箔产线上,这有助于降低因测速环节维护而引发的非计划停机频次。与激光测速方案相比,白光测速产品的设备购置成本通常处于相对更低的区间,同时因不再使用激光光源,也无需配套光辐射防护装置。
在工艺控制链条中的实际作用
上述测量特性最终落在铝箔生产的几个关键控制点上:在轧机入口与出口分别布置测速仪,可实时计算延伸率,为自动厚度控制(AGC)和张力闭环提供速度反馈输入;在分切与裁切工序,通过对速度积分实现定长控制;在涂层与退火线上,速度的实时反馈有助于维持工艺速度的稳定性。这些应用共同指向一个结果:速度信号的连续性和可靠性提升后,厚度波动与张力失稳的诱因相应减少,成品率与计米一致性具备改善的数据基础。
 鲁公网安备37069302889108
 扫描进入手机站