

MSE‑LT150激光测距传感器在加热炉前钢坯对中检测中的应用
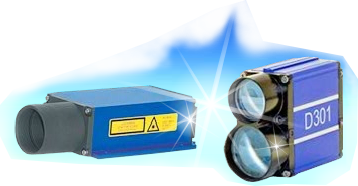
MSE‑LT150型工业激光测距传感器可在加热炉前钢坯对中环节中承担非接触式位置检测任务,通过实时获取钢坯在输送辊道上的位置信息,为对中控制提供距离数据。以下从应用场景、检测方式、高温适配及信号集成几个方面进行说明。
一、对中检测的场景需求
钢坯进入加热炉前,需在输送辊道上完成对中定位,使钢坯中心线与炉膛中心线保持对齐,以减少跑偏、掉道等生产风险。该环节面临的主要工况条件包括:钢坯表面温度可达600℃至1100℃,构成较强红外辐射源;现场存在粉尘、水汽和振动。因此,检测方案需要兼顾位置信息的准确获取与传感器自身在恶劣环境下的持续运行。
二、对中状态的检测方式
在加热炉中心线两侧对称安装传感器,或采用激光测距阵列,通过检测钢坯两侧边缘的距离值,计算其中心线相对炉膛中心线的偏差。当偏差超出允许范围时,控制系统据此驱动辊道或推钢机进行位置修正。MSE‑LT150的测量范围为0.1—30m(自然物体表面),测量精度为±2mm,分辨率可达0.1mm,重复性为±0.5mm,能够为对中判定提供毫米级的距离数据基础。
三、高温工况的适配措施
针对加热炉前的高温环境,MSE‑LT150可通过以下方式适配:
传感器选型。 高温型MSE‑LT150HT专门面向加热炉入口、出口及炉内钢坯位置检测设计,适用于较高温度的目标表面‑。
防护与冷却。 传感器具备IP65防护等级,可选配水冷或风冷套件以应对安装位置的环境温度‑10。同时建议配备空气吹扫保护套,以约0.1—0.3MPa的洁净压缩空气持续向镜头吹气,减少粉尘和蒸汽对光学窗口的影响‑11。
四、输出信号与系统集成
MSE‑LT150支持开关量输出和4—20mA模拟量输出,两者可分别编程设定。开关量输出适用于到位触发信号——设定距离阈值后,钢坯到达时传感器输出电平变化给PLC;模拟量输出则用于距离数据的连续反馈,便于控制系统实时计算对中偏差并执行修正动作。传感器采用RS232数据接口,供电电压10—30VDC,便于与现有PLC或工控系统对接‑1。
五、应用注意事项
安装位置应避开刚出加热炉的高温段正上方,选择进炉前后的定位点即可。传感器支架需具备足够刚性并考虑减震措施,防止辊道振动导致测量值跳动。光学窗口应定期清洁,空气吹扫的持续运行是维持长期稳定测量的重要条件。
 鲁公网安备37069302889108
 扫描进入手机站